logo

제품 세부 정보

Created with Pixso. 집 Created with Pixso. 제품 Created with Pixso.
텅스텐 탄화물 끝 선반
Created with Pixso.

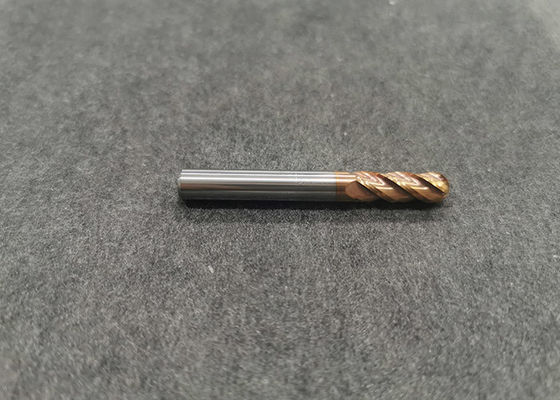
강철, 철, 스테인리스강용 HRC55 골드 색상 4날 텅스텐 카바이드 엔드밀 솔리드 카바이드 엔드밀

강철, 철, 스테인리스강용 HRC55 골드 색상 4날 텅스텐 카바이드 엔드밀 솔리드 카바이드 엔드밀

브랜드 이름: KTS
모델 번호: 4 플루트
모크: 100개 조각
가격: $1-20
지불 조건: L/C, T/T, 웨스턴 유니온
공급 능력: 달 당 250000 조각/조각
자세한 정보
원래 장소:
Sichuan, 중국
인증:
ISO9001:2008
재료:
텅스텐 카바이드
경도:
HRC55
플루트 수:
1/2/3/4
크기 범위:
1mm-20mm
마치다:
미세한 연삭
노즈형:
볼 노즈, 플랫
포장 세부 사항:
플라스틱 상자
강조하다:

단단한 탄화물 끝 선반

,

단단한 탄화물 끝 선반 절단기

제품 설명

HRC55 4날 플랫 헤드 텅스텐 카바이드 엔드밀 황금색 HRC55

밀링 커터의 고정

머시닝 센터에서 사용되는 밀링 커터는 대부분 스프링 클램프 세트 고정 방식을 채택하며, 사용 시에는 캔틸레버 형태로 되어 있습니다. 밀링 과정 중에 밀링 커터가 공구 홀더에서 점차 빠져나와 완전히 빠져나가 작업물이 폐기되는 경우가 있습니다. 그 이유는 일반적으로 공구 홀더의 내부 구멍과 밀링 공구 홀더의 외경에 오일 필름이 존재하여 고정력이 부족하기 때문입니다. 밀링 커터에는 보통 방청유가 코팅되어 있습니다. 절삭 시 비수성 절삭유를 사용하면 공구 홀더의 내부 구멍에도 오일 필름이 미스트 형태로 부착될 수 있습니다. 생크와 공구 홀더에 오일 필름이 쌓이면 공구 홀더가 생크를 단단히 고정하기가 매우 어려워지고, 밀링 커터가 느슨해져 가공 중에 손실될 수 있습니다. 따라서 밀링 커터를 고정하기 전에 세척액으로 밀링 커터 생크와 커터 클램프의 내부 구멍을 세척하고 건조한 후 고정해야 합니다.
밀링 커터의 직경이 클 경우, 공구 홀더와 공구 홀더가 매우 깨끗하더라도 공구 손실 사고가 발생할 수 있습니다. 이때는 평탄화 간격이 있는 공구 홀더와 해당 측면 잠금 방식을 선택해야 합니다.
밀링 커터를 고정한 후 발생할 수 있는 또 다른 문제는 가공 중에 공구 홀더 입구에서 밀링 커터가 파손되는 것입니다. 그 이유는 일반적으로 공구 홀더가 오래 마모되어 공구 홀더의 입구 부분이 테이퍼 형태로 마모되었기 때문입니다. 새 공구 홀더로 교체하십시오.

밀링 커터 진동

밀링 커터와 공구 홀더 사이에 약간의 간격이 있어 가공 중에 커터가 진동할 수 있습니다. 진동은 밀링 커터의 날이 절삭량에서 불균일하게 되도록 하고, 절삭 확장량이 원래 설정값보다 증가하여 가공 정밀도와 공구 수명에 영향을 미칩니다. 그러나 가공되는 홈의 폭이 좁을 경우, 절삭량과 확장량을 늘려 원하는 홈 폭을 얻기 위해 의도적으로 공구를 진동시킬 수 있지만, 이 경우 밀링 커터의 최대 진폭은 0.02mm 이하이어야 합니다. 그렇지 않으면 안정적인 절삭을 수행해야 합니다. 일반적인 가공에서는 커터의 진동이 작을수록 좋습니다.
공구 진동이 발생할 경우, 절삭 속도와 이송 속도를 줄이는 것을 고려해야 합니다. 둘 다 40% 감소했는데도 여전히 큰 진동이 있다면, 절삭량을 줄이는 것을 고려해야 합니다.
가공 중에 공진이 발생하면 절삭 속도가 너무 높고, 이송 속도가 너무 작으며, 공구가 충분하지 않고, 공작물의 고정력이 충분하지 않으며, 공작물의 형상이나 공작물의 고정 방식이 원인일 수 있습니다. 절삭량 조정, 공구의 파편적 강성 추가, 이송 속도 증가와 같은 조치를 취해야 합니다.
밀링 커터의 끝단 절삭
금형 및 기타 공작물의 캐비티 CNC 밀링 가공 시, 절삭 지점이 오목한 부분이나 깊은 캐비티일 경우 밀링 커터의 확장이 필요합니다. 긴 날 밀링 커터를 사용하면 공구의 큰 편향으로 인해 진동이 발생하기 쉽고 공구 파손을 유발할 수 있습니다. 따라서 가공 과정에서 끝단 날과 유사한 절삭 날만 절삭에 참여해야 한다면, 전체 공구 길이가 더 긴 짧은 날 긴 생크 밀링 커터를 선택하는 것이 가장 좋습니다. 수평 CNC 공작 기계에서 대형 밀링 커터를 사용하여 공작물을 가공할 때, 공구의 무게로 인한 큰 변형 때문에 끝단 절삭의 우수성에 더 많은 주의를 기울여야 합니다. 긴 날 밀링 커터를 사용하는 경우, 절삭 속도와 이송 속도를 상당히 줄여야 합니다.

절삭 매개변수 선택

절삭 속도 선택은 주로 가공할 공작물의 재질에 따라 달라집니다. 이송 속도 선택은 주로 가공할 공작물의 재질과 밀링 커터의 직경에 따라 달라집니다. 일부 외국 공구 제조업체의 공구 샘플에는 참조용 공구 절삭 매개변수 표가 함께 제공됩니다. 그러나 절삭 매개변수 선택은 공작 기계, 공구 비트, 가공할 공작물의 형상 및 고정 방식과 같은 여러 요인에도 영향을 받습니다. 절삭 속도와 이송 속도는 실제 상황에 따라 조정해야 합니다.
공구 수명이 우선적인 요소일 경우, 절삭 속도와 이송 속도를 적절히 줄일 수 있습니다. 날에서 칩 제거가 잘 되지 않을 경우, 절삭 속도를 적절히 높일 수 있습니다.

절삭 방법 선택

하향 절삭을 채택하는 것은 날 덮개를 보호하는 데 유리하며 공구 수명을 향상시킬 수 있습니다. 그러나 두 가지 중점 사항이 있습니다:
① 일반 공작 기계 가공을 채택하는 경우, 이송 메커니즘의 간격을 제거하도록 노력해야 합니다.
② 주조 및 단조 공정으로 구성된 산화 피막 또는 기타 경화층이 공작물 외부에 남아 있는 경우, 역방향 절삭을 채택하는 것이 좋습니다.